- すべて
- 製品名
- キーワード
- 製品モデル
- 製品概要
- 商品説明
- 全文検索


精密エンジニアリングおよび品質保証 (QA) では、校正されていない測定ツールを使用すると、重大な運用リスクが生じます。ほんのわずかなずれでも製品の完全性が損なわれます。これらの初期の不一致に対処することは、単なる技術的な修正ではありません。これは、信頼性が高く、準拠した製造プロセスに必要なベースラインを確立します。オペレーターがジョーの位置のずれを無視すると、規格外のコンポーネントが生産ラインに流れる危険があります。このガイドでは、これらのキャリブレーションの課題を管理する方法を正確に説明します。初期偏差を視覚的に特定する方法について説明します。日々の業務の中で修正公式を効果的に適用する方法を学びます。最後に、老朽化したツールの交換や標準化が必要になる時期を判断する方法を検討します。これらの手順をマスターすると、測定プロトコルの正確性、再現性、そして深い信頼性が確保されます。
不正確さのコスト: ゼロエラーが修正されない場合、QA の失敗が複合化し、仕様外の生産が発生します。
識別プロトコル: 正のゼロ誤差と負のゼロ誤差を判断するには、メインスケールとバーニヤスケールの標準化された視覚チェックが必要です。
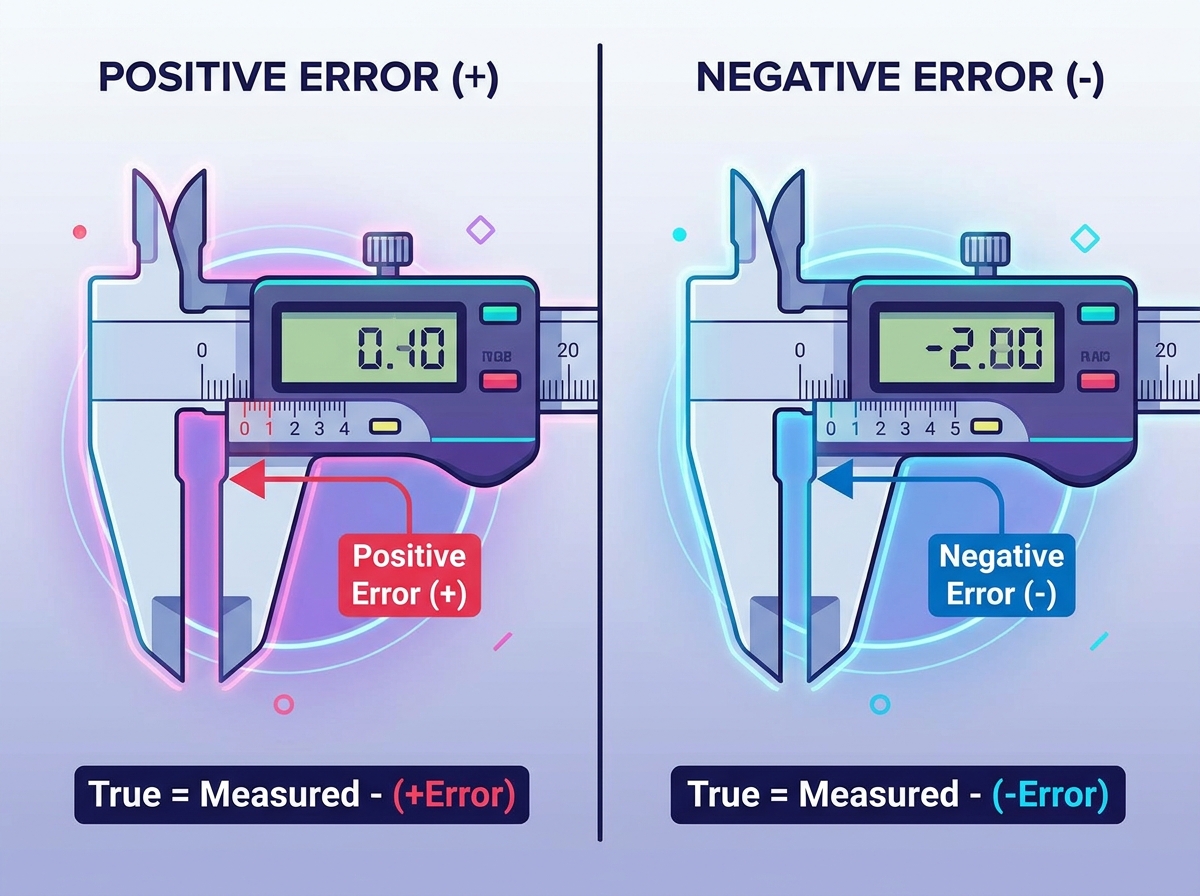
補正ロジック: 正確な測定は、次の公式に厳密に従うことに依存します: 真の読み取り値 = 測定された読み取り値 - (誤差ゼロ)。
工具に関する決定: 永続的な機械的ゼロエラーは、施設が既存の工具の修理とデジタル自動校正代替品へのアップグレードを評価する必要があることを示す重要な指標です。
マイクロミリメートルの差異は、マクロレベルの欠陥に急速に連鎖します。重要なエンジンコンポーネントをほんのわずかな誤差で誤って測定してしまう可能性があります。多くの場合、この 1 つの間違いが部品の完全な不合格につながります。また、品質チェック中に重大なコンプライアンス監査の失敗を引き起こす可能性もあります。現代の製造業には、曖昧な寸法が入る余地はありません。チームがベースラインの検証に失敗すると、生産バッチ全体がコストのかかる廃棄に直面することになります。
機械的現実では、時間の経過とともにこれらの位置合わせの問題が頻繁に発生します。顎の磨耗は、硬い素材を毎日繰り返し使用することで自然に発生します。環境温度の変動によっても、金属コンポーネントが膨張または収縮します。不適切な保管条件は、繊細なスライド機構をさらに損傷します。機器を一度でも落とすと、測定面の位置が永久にずれてしまう可能性があります。オペレーターはこれらの物理的脆弱性を理解する必要があります。
信頼性の高い測定プロトコルには、厳格な成功基準が必要です。まず、さまざまなシフトやユーザー間で高い再現性が必要です。次に、測定では、受け入れられた業界標準へのトレーサビリティを維持する必要があります。第三に、オペレーターの一貫性は、全体的な品質保証にとって依然として重要です。ツールを均一に扱えるようにチームを訓練する必要があります。同じ圧力を加え、同じ角度から目盛りを読み取る必要があります。これらの人的要素を標準化することで、予期しない寸法の偏差が最小限に抑えられます。
何かをチェックする前に、事前チェック ルーチンを標準化する必要があります。これらの準備手順を省略すると、多くの場合、誤った測定値が生成されます。精密機器を正確に評価するには、制御された環境が必要です。すべてのシフトの前に、次の必須手順を実行する必要があります。
糸くずの出ない布を使用して測定面をきれいに拭きます。
残った油、クーラント、金属粉などを取り除きます。
サムホイールを使用してジョーをゆっくりと閉じます。
金属を強制的に結合させずに、適切な圧力を加えて閉じます。
目視確認が必要な場合は、機器を軽くロックしてください。
特定の視覚条件下では、正の偏差が発生します。スライディング スケールのゼロ マークがメイン スケール ゼロの右側にあることがわかります。これは、ジョーが完全に閉じているときに機器がゼロより大きい値を読み取ることを意味します。これを無視すると、その後のすべての測定値が人為的に膨らむことになります。
逆に、負の偏差は異なる視覚的合図を示します。スライディング スケールのゼロ マークは、メイン スケールのゼロのわずかに左側にあります。これは、完全に閉じたときに機器の読み取り値がゼロ未満であることを示します。これを認識できないと、ワークピースの実際の寸法を常に過小評価することになります。
この正確な偏差を定量化するときは、の特定のマークを頼りにします ノギス メトリックスケール 。部門をよく見てください。メインスケールのマークと完全に並んでいるスライドスケール上の正確なマークを見つけます。この特定の分割数に機器の最小カウントを掛けます。この計算により、偏差の正確な数値が得られます。
正確な結果は、普遍的な公式の適用に完全に依存します。次の式を覚えて適用する必要があります: 真の読み取り値 = 測定された読み取り値 - (誤差ゼロ)。常にベースライン偏差を減算します。ただし、計算中に数学的符号 (正または負) を含める必要があります。この単純なルールにより、致命的な加工エラーが防止されます。
ポジティブなシナリオの計算を実行してみましょう。機器が静止状態で +0.02 mm の偏差を示しているとします。鋼棒の太さを 15.05 mm と測定します。過大評価を防ぐために、正の値を減算します。計算は次のようになります: 15.05 mm - (+0.02 mm) = 15.03 mm。実際の寸法は 15.03 mm です。
次に、ネガティブなシナリオを考えてみましょう。機器が -0.03 mm の偏差を示していると想像してください。別のコンポーネントを 20.10 mm で測定します。負の値を減算します。マイナスを減算するということは、事実上、マイナスを加算することを意味します。これにより過小評価が防止されます。計算は、20.10 mm - (-0.03 mm) = 20.13 mm となります。隠れた赤字を修正することに成功した。
オペレータの教育は、不正なデータに対する最終的な防御として機能します。この補正計算をの基本に直接結び付ける必要があります ノギスの読み取り方法。研修生は最初は苦労することが多いです。減算すべきときに加算する場合もあります。負の符号に混乱して二重に補正してしまうことがあります。定期的に練習することで自信が生まれます。オペレータが特定をマスターすると ノギス ゼロ エラーの、生産チェーン全体を高価なスクラップから守ることができます。
シナリオ | 初期のベースライン状態 | 生のコンポーネントの読み取り | 応用式 | 最終的な真の次元 |
|---|---|---|---|---|
正のエラー | +0.04mm | 50.20mm | 50.20 - (+0.04) | 50.16mm |
負のエラー | -0.02mm | 12.50mm | 12.50 - (-0.02) | 12.52mm |
完璧なキャリブレーション | 0.00mm | 35.15mm | 35.15 - (0.00) | 35.15mm |
ツールの寿命を評価するには、QA マネージャーの厳しい誠実さが必要です。手動による数学的修正は、時々チェックする場合には完全に機能します。ただし、大量生産ラインではリスクが高くなりすぎます。オペレーターが毎日何百もの部品を測定すると、精神的な疲労が始まります。疲れた機械工は最終的にマイナスの調整値を誤って計算します。手動のベースライン修正に時間がかかりすぎると、アップグレードが必要になるしきい値を超えてしまいます。
従来のモデルとデジタル モデルの評価には、いくつかの側面が関係します。機能は結果に直接影響します。デジタルモデルはインスタントゼロ調整機能を提供します。ボタンを押すと、画面が即座に調整されます。従来の機器では、毎回手動で数学的修正を行う必要がありました。デジタルツールは人間の計算ミスを完全に排除します。
スケーラビリティは最新の機器に非常に有利です。大規模なバッチテスト全体の測定速度を考慮してください。デジタル画面により即座に情報が得られます。従来のスケールでは、十分な照明の下で慎重に視覚的に調整する必要があります。コンプライアンスを評価する場合、最新のツールが簡単に勝ります。データロギング機能により、QA ソフトウェアに直接エクスポートできます。これにより、ISO レポートに最適な紙の証跡が作成されます。従来のログ記録は手書きのメモに依存していました。
代替ツールを選択するときは、明確な候補リストのロジックを使用してください。過酷な作業現場での冷却剤と防塵性を確保するには、IP67 定格を探してください。メーカーから認定された校正証明書を要求します。バッテリー寿命とデータ出力ポートを評価します。単に最も安いオプションを購入しないでください。特定の環境上の危険に適合する機器に投資します。
評価区分 | 従来の手動工具 | デジタル測定ツール |
|---|---|---|
ゼロ調整方法 | 手動による数式の適用 | ワンタッチ電子校正ボタン |
バッチテストの速度 | 遅い;視覚的な調整と計算が必要 | 速い;画面上で即座に視覚的に読み取れる |
コンプライアンスとロギング | 手書き。転記ミスのリスクが高い | 自動データエクスポート。シームレスな ISO トレーサビリティ |
環境耐久性 | 非常に高い。電子機器に故障はありません | 冷却剤/防塵保護のために IP67 定格が必要 |
現実の実装では、多くの場合、人間の本性との戦いが伴います。手動チェックを強制する際の摩擦に対処することが、依然として最大のハードルとなっています。オペレーターは急いでシフトを開始します。時間を節約するために、ベースラインの検証を省略することがよくあります。これらのチェックを日常のワークフローにスムーズに組み込む必要があります。検証プロセスをできるだけ簡単にします。
リスクを軽減するには外部検証が必要です。定期的なサードパーティによる校正にはプロトコルを強くお勧めします。社内チームには盲点ができる可能性があります。外部の計測ラボは、内部チェックが正確であることを検証します。マスター ゲージ ブロックを提供し、正式な証明書を発行します。この外部監査により、社内基準が誠実かつ厳格に保たれます。
導入とトレーニングが長期的な成功を左右します。新人機械工向けのシンプルで検証可能なトレーニング チェックリストの概要を説明します。標準作業手順 (SOP) が逸脱することなく遵守されていることを確認します。優れたチェックリストは悪い習慣の形成を防ぎます。
すべてのワークステーションに専用のマスター ゲージ ブロックを用意します。
朝の勤務が始まる前にベースライン検証を文書化することを義務付けます。
機器を落としたりぶつけたりした後は、二次チェックが必要です。
すべての重大な逸脱を共有メンテナンス データベースに記録します。
オペレーターの技術を毎月監査して、適切な閉鎖圧力を確保します。
初期のベースラインの逸脱をチェックすることは、精密な品質管理において依然として交渉の余地のないステップです。この重要な目視検査をスキップすると、生産バッチ全体が危険にさらされます。最先端の製造施設でも、これらの基本的な測定原理に依存しています。
厳密な意思決定マトリックスを採用する必要があります。小さな差異を正確に計算して修正できるよう、スタッフを徹底的にトレーニングします。ただし、機械的磨耗が激しい工具は計画的に交換する必要もあります。顎の位置がずれ続けると、許容できない運用上のリスクが生じます。最新のデジタル ソリューションにアップグレードすることは、多くの場合、大容量環境にとってより安全であることが判明します。
すぐに行動を起こしてください。現在の QA 測定ツールを今すぐ監査してください。すべてのシフトにわたって、標準化された毎日の事前測定検証ポリシーを確立します。これらのベースライン チェックへの取り組みにより、長期にわたる製品の完全性と揺るぎない顧客の信頼が保証されます。
A: 機械的摩耗が主な原因です。繰り返しの摺動により金属ジョーは磨耗します。機器を落とすと、測定面の位置が即座にずれてしまいます。さらに、固定ネジを締めすぎると、繊細なスライディング キャリッジが頻繁に歪み、永久的なベースラインのずれが発生します。
A: 数学的な補正公式を適用して、最終的な測定値を調整できます。ただし、器具を物理的に修理するには、専門家によるジョーの再研磨が必要です。この機械加工プロセスは高価であり、単に交換ユニットを購入する場合と比べて費用対効果がほとんどありません。
A: 頻度は使用量に大きく依存します。すべてのシフトが始まる前に、ゲージ ブロックに対して毎日検証することをお勧めします。また、高精度産業では、少なくとも年に 1 回、認定された第三者研究所による正式な文書化された校正を義務付ける必要があります。
A: いいえ。デジタルノギスには便利な校正ボタンが付いていますが、それでも物理的なジョーの磨耗は発生します。ジョーが平行に閉じない場合、電子ゼロは意味がありません。真の精度を確保するには、マスター ゲージ ブロックを使用した定期的な物理検証が依然として必要です。


