- すべて
- 製品名
- キーワード
- 製品モデル
- 製品概要
- 商品説明
- 全文検索


工具の詰まりほど早く金属加工プロジェクトを台無しにしてしまうものはほとんどありません。ハンドルを握ると、きれいなスナップが期待できます。その代わりに、金属ピンが突き刺さってしまうことになります。多くの場合、フランジが醜く変形してしまいます。これにより、構造的な接合部が破壊されます。機械的なフラストレーションは、ほとんどの場合、単純な不一致から生じます。ツールのセットアップはハードウェアに完全に適合している必要があります。ブラインド リベット締めは、正確な機械的クリアランスに大きく依存します。内部の引っ張り機構は、挿入されたピンを適切にグリップする必要があります。これらのコンポーネントの位置がずれると、関節の完全性が急速に低下します。構造的な脆弱性はプロジェクトの大きなリスクになります。予測できない結果を許容することはできません。
このガイドは、最終的な技術リソースとして機能します。プロジェクトに正確に適した機器を選択する方法を検討します。確実な締結作業の仕組みを学びます。セットアップをアップグレードするための実践的な手順についても説明します。一般的な機械的故障のトラブルシューティング方法について詳しく説明します。最終的には、すべてのプルで一貫した結果が得られるようになります。材料を不必要な損傷から保護します。
ノーズピースには リベット本体の直径が表示されていますが、対応する マンドレルの直径を正確にグリップできるように設計されています。.
大きすぎるノーズピースを使用すると、ツールのジョーが滑ったり、リベットの頭部が変形したりする原因になります。サイズが小さすぎるとマンドレルを受け入れることができません。
標準のインチサイズ (3/32"、1/8"、5/32"、3/16") は、相互互換性を確保するために同等のメートル法 (2.4mm、3.2mm、4.0mm、4.8mm) に直接マッピングされます。
工具不要で交換可能なノーズピースとマルチピース Cr-Mo ジョーを備えたプロ仕様のハンド リベッターに投資することで、長期にわたるメンテナンスのボトルネックを回避できます。
核となる仕組みを詳しく見てみましょう。ハードウェアが実際にどのように動作するかを理解する必要があります。すべての締結作業には絶対的な精度が必要です。わずかな許容差の逸脱は、運用上の大きな問題の原因となります。
2 つの主要なコンポーネントを認識する必要があります。これらは締結プロセス中に独特に相互作用します。
リベット本体: この管状部分は外側に拡張します。これにより、素材間の永続的な接続が形成されます。
マンドレル: この釘のようなピンは完全にボディの内側に収まります。機械的な起動トリガーとして機能します。
工具がこのピンを引っ張って本体を変形させます。変形すると、本体がジョイントをしっかりとロックします。
ツールには小さな内部ジョーが含まれています。このジョーは挿入されたピンに食い込みます。ハンドルを握ると引っ張る力が生じます。この動作により、ピンが前部アンビルに対してしっかりと引っ張られます。次に、ピンの頭が管状本体を外側に拡張させます。最後に、ピンは所定のブレークポイントで折れます。残りの本体は、永続的な耐振動性の保持を作成します。
フロントピースが大きすぎると、すぐにトラブルが発生します。これらにより、ピンがチャンバー内でぐらつくことが可能になります。これにより、非対称な引っ張り力が生じます。作業中にツールのジョーが滑る可能性があります。ハードウェア フランジに永久的な損傷を与える可能性があります。さらに悪いことに、ピンが材料表面の下で折れてしまう可能性があります。不均一な引き手は、美しい仕上がりを台無しにします。また、関節の構造が損なわれたままになります。
サイズが小さすぎると、まったく異なる障害が生じます。ピンをツールに挿入することはできません。無理に押し込むと、永久的な詰まりの危険があります。スナップした後、ピンはジョーシリンダー内にしっかりと留まる可能性があります。そうなると、抽出するのに何時間も無駄になってしまいます。シリンダーがブロックされると、ワークフロー全体が停止します。詰まりを修正するには、ツールを完全に分解する必要があります。
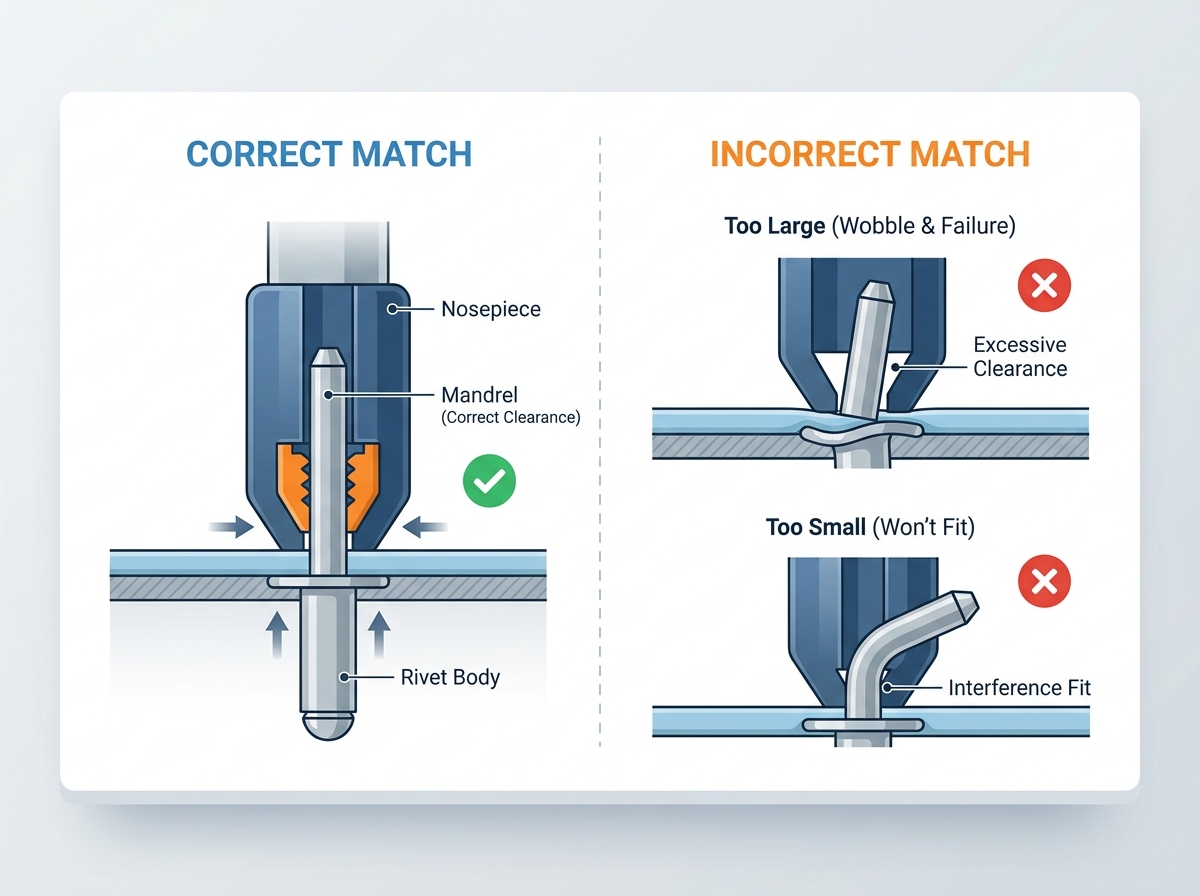
ハンドリベッターのノーズピースの 正確なサイズの選択は、 標準的なサイズ設定の枠組みに依存します。メーカーは、ボディの直径に基づいてこれらのフロントピースにラベルを付けます。しかし、これらの部品は実際には内部ピンを掴んでいます。クリアランスは信じられないほど厳しくなければなりません。適切な顎の噛み合いを確保するには、それらを完全に一致させる必要があります。
世界的な製造業は標準化された測定に依存しています。インペリアル サイズとメートル サイズは相互に密接に対応しています。これにより、さまざまなブランド間での相互互換性が確保されます。分数ハードウェアとメートルハードウェアを簡単に切り替えることができます。決して寸法を推測しないでください。ハードウェアのパッケージに記載されている仕様を必ず確認してください。
プロジェクトのサイズが異なると、特定のハードウェア寸法が必要になります。これらの一般的なアプリケーションを確認してください。
3/32 インチ (2.4 mm): 軽作業または精密な作業に最適です。繊細な電子機器や薄いプラスチックに使用します。
1/8 インチ (3.2 mm): 標準的な DIY や板金に最適です。これらは最も一般的な日常の留め具として機能します。
5/32 インチ (4.0 mm): 自動車および重量物の製造に使用されます。車両パネルに優れたせん断強度を提供します。
3/16 インチ (4.8 mm): 重い構造接合部に必要です。接合部を効果的にスナップするにはダブルコンパウンド ツールが必要になることがよくあります。
1/4 インチ (6.4 mm): 極端な商業用途向けに設計されています。これらは通常、標準的な手動ツールの限界を超えています。
ワークスペースのクイックリファレンスが必要です。プロジェクトを開始する前に、以下の表を確認してください。機器を即座に検証するのに役立ちます。
標準リベットのサイズと用途の表
分数サイズ (インペリアル) | 同等のメートル法 | 典型的なアプリケーションシナリオ |
|---|---|---|
3/32」 | 2.4mm | 精密エレクトロニクス、薄いアクリル、軽いホビークラフト |
1/8」 | 3.2mm | HVAC ダクト工事、標準板金、雨樋の修理 |
5/32」 | 4.0mm | 自動車のボディパネル、重量アルミニウム加工 |
3/16」 | 4.8mm | 構造用鉄骨フレーム、トレーラーサイディング、耐荷重ブラケット |
1/4" | 6.4mm | 産業用組立、商業用海洋建設 |
適切な校正により、工具の損傷を防ぎます。すべてのプロジェクトで次の正確な手順に従ってください。急いでセットアップすると機械の故障に直結します。
常に最初に資料を評価してください。アルミニウム、スチール、ステンレスのどれを使用していますか?箱に記載されている正確な直径仕様を確認してください。グリップ範囲をよく確認してください。材料はこの指定された範囲内に収まる必要があります。デジタルノギスを使用して、ドリルで開けた穴を測定します。穴がきついと正しく挿入できません。
ハードウェアのサイズを変更する場合は、必ずフロント ピースを変更する必要があります。この標準化された手順に従ってください。
ステップ 1: ハンドルの張力を完全に緩めます。ツールを完全に開いて、内側のジョーを外します。
ステップ2: 付属のスパナレンチを使用します。最新のツールの中には、ローレット加工されたクイックリリースエッジを備えているものもあります。現在のフロントピースを慎重に取り外します。紛失しないよう大切に保管してください。
ステップ 3: 目標サイズにねじを入れます。ハウジングに対して水平に配置されていることを確認します。しっかりと固定されたままにしておく必要があります。緩んだ糸は、高い張力で引っ張ると完全に剥がれてしまいます。これにより、ツール本体が永久に破損します。
ハンドリベッターの適切な使用方法 を知っていれば 、成功が保証されます。ピンをチャンバーに完全に挿入します。ワークピースに対して厳密な垂直圧力を加えます。角度がずれるとピンが曲がってしまいます。ハンドルをしっかりとしっかりと握ります。長いピンには複数のポンプが必要になる場合があります。決定的なパチパチ音が聞こえるまで絞り続けます。これでジョイントは固定されました。
経験豊富な製造者でも機械的な問題に直面します。安全に解決する方法を知っておく必要があります。
引っ張っている途中でピンが引っかかってしまうことがよくあります。これは通常、わずかなサイズの不一致が原因で発生します。また、内部ジョーに適切な潤滑が不足している場合にも発生します。時間の経過とともに汚れや金属の削りくずが蓄積します。この破片により、ジョーが完全に開くことができなくなります。工具が詰まってしまうと、すべての生産性が即座に停止します。
固着したピンを無理にこじらないでください。内部シリンダーを損傷します。代わりに、安全な分解手順に従ってください。まず、レンチを使用してフロントピースを取り外します。次に、アウターハウジングバレルのネジを慎重に外します。ラジオペンチを使用してウェッジピンを引き抜きます。内側のジョーを徹底的に掃除します。再組み立てする前に、軽い機械油を一滴塗布してください。これにより、将来の固着が防止されます。
ハードウェアの材質によって引っ張る力が決まります。ステンレス鋼のハードウェアには多大な圧力が必要です。この余分な力により工具の摩耗が促進されます。顎は驚くほど早く鈍くなります。寸法が完全に一致していても、ズレが生じる場合があります。アルミニウム製のハードウェアは、機器への負担を大幅に軽減します。柔らかい素材は内部コンポーネントの寿命を延ばします。滑りが繰り返し発生する場合は、必ずジョーを点検してください。鈍くなったジョーはすぐに交換してください。
基本的なツールは、ワークロードが重い場合には機能しません。機器をアップグレードすると、ワークフローの効率が大幅に向上します。優れたライフサイクル耐久性を求めてください。適切に設計されたツールはすぐに元が取れます。
初期価格のみに基づいて購入を決定しないでください。ワークフローの効率性と構造的な信頼性について考えてみましょう。絶え間ない妨害により、貴重な労働時間が無駄になります。安価なコンポーネントは頻繁に交換する必要があります。連続運転用に構築された機器が必要です。
ショップ用の新しい機器を評価する際には、これらの機能を比較してください。
ノーズピースの保管と交換性: ツール上の保管場所を探します。余分なピースを決して失わないでください。ローレットエッジにより、余分なレンチを使わずに素早い交換が可能です。
内部ジョー構造: 3 ピースのクロムモリブデン (Cr-Mo) 鋼ジョーを探してください。優れたグリップ力と優れた寿命を実現します。安価なツーピース炭素鋼の代替品はすぐに摩耗します。
レバレッジと人間工学: シングルヒンジ設計は軽量アルミニウムに適しています。ただし、二重複合ヒンジにより手の疲労が大幅に軽減されます。厚い鋼の接合部には絶対に必須です。
マンドレル キャッチ システム: 大量の作業では、大量の鋭利な廃棄物が発生します。使用済みピン回収ボトルにより、作業スペースの安全性が向上します。床に危険な金属片が完全に付着しないようにします。
専門のハンドリベッター に投資すると、 継続的なメンテナンスの煩わしさがなくなります。あらゆるジョブで予測可能なパフォーマンスが得られます。
ツールの寸法をハードウェアに適合させるには、交渉の余地はありません。適切な位置合わせにより、信じられないほど強力なジョイントの完全性が保証されます。また、ツールの動作寿命も大幅に延長されます。不一致があると、プロジェクトに不必要なリスクが生じます。正確な公差を無視すると、安全性と美観が損なわれます。
時間をかけて現在の供給品を監査してください。正確なノギスを使用してハードウェアを測定します。内部コンポーネントの状態を定期的にチェックしてください。スムーズな動作を確保するために、ジョーシリンダーに注油してください。高負荷のアプリケーション向けに機器をアップグレードしてください。信頼性の高いツールは、困難な製造を簡単で再現可能なプロセスに変えます。今すぐ品質管理基準を強化しましょう。将来のプロジェクトでは、この基本的な機械的規律から大きな恩恵を受けるでしょう。
A: いいえ。大きいサイズを使用すると過剰な隙間が生じます。ツールのジョーのグリップが不均一になります。これにより、内部ピンがぐらつきます。工具が永久に詰まる危険があります。ハードウェアも不適切に固定され、構造的に弱い接合部が残ります。
A: デジタル ノギスを使用して、管状本体の外側の直径を測定します。内部ピンは測定しないでください。この測定値を標準の分数グラフまたはメートル グラフと比較します。この正確な番号を工具部分に刻印されたマークと一致させてください。
A: これは内部工具の摩耗を示します。顎が鈍くなっているか、ゴミが詰まっている可能性があります。適切な潤滑が行われていないと、十分なグリップ力が得られません。さらに、硬いステンレス鋼の材料を引っ張る場合は、ハンドルのてこの作用が不十分になる可能性があります。
A: いいえ。グリップ範囲は純粋に、接合できる材料の最大厚さを決定します。正しいツールピースは、ハードウェア本体の直径によって厳密に決定されます。長さは内部の機械的クリアランスには影響しません。


