- すべて
- 製品名
- キーワード
- 製品モデル
- 製品概要
- 商品説明
- 全文検索


切りたての醜く焦げた端ほど、木工プロジェクトを台無しにしてしまうものはほとんどありません。完璧なボードを選択するには何時間もかかります。それらを平らに削り、端を完璧に接合します。そして、のこぎりに災難が降りかかります。丸 鋸刃が木材を燃やすと、 操作上の大きなストレスが生じます。頑固な焦げ跡を何時間もかけてヤスリで取り除く必要があります。さらに重要なことは、非常に貴重な材料が無駄になってしまうことです。
エッジの焦げがランダムに発生することはほとんどありません。これらは、過剰な摩擦の非常に測定可能な症状として機能します。通常、この過剰な熱は、機器の不一致、不適切なメンテナンス ルーチン、または基本的な技術上のエラーによって発生します。私たちは推測をやめて、問題を体系的に診断し始める必要があります。
このガイドでは、簡単な診断フレームワークを提供します。木材焼けの本当の根本原因を迅速に特定するお手伝いをいたします。ツールを適切に評価する方法を学びます。最後には、きれいなカットを復元するために徹底的なクリーニングが必要か、機械の再調整が必要か、または新品の刃が必要かが正確にわかります。
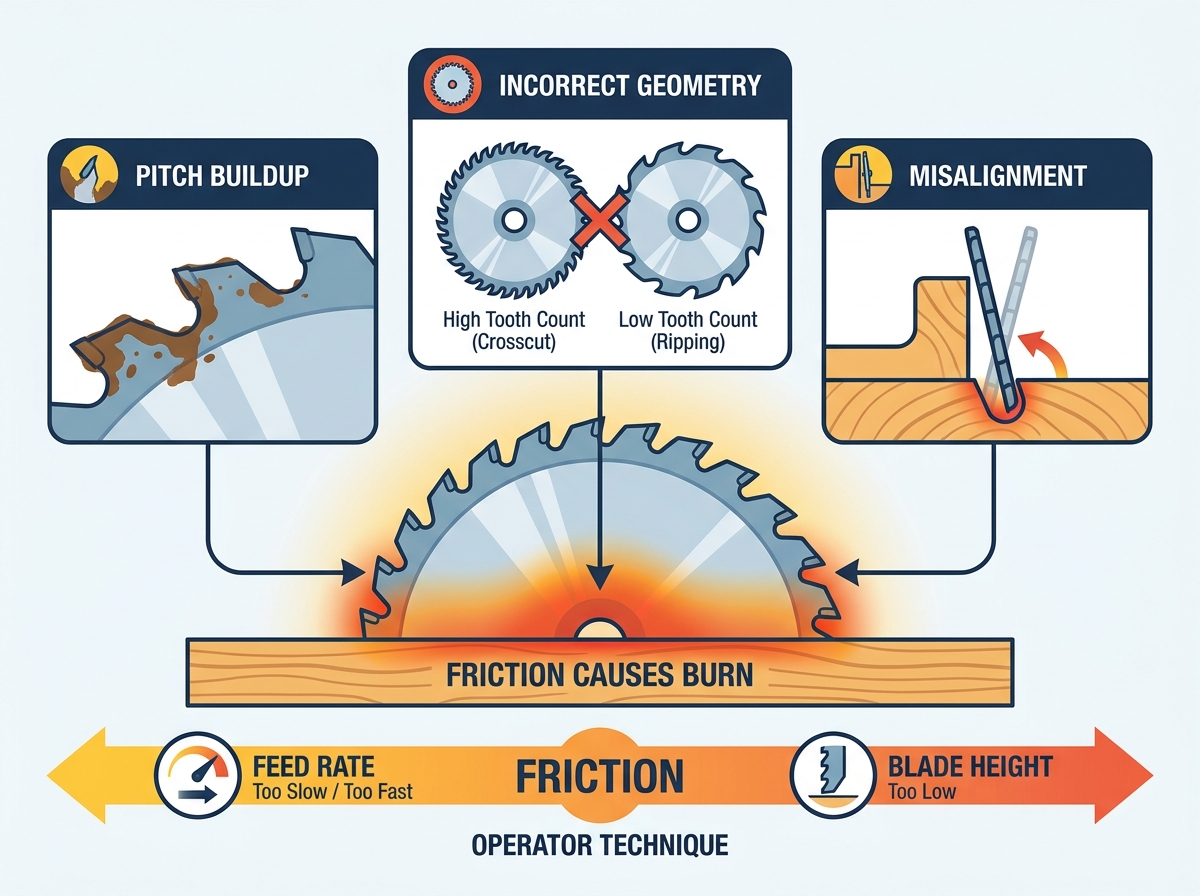
摩擦は大敵です。 刃が切るのではなくこすれると焼け跡が生じ、木材のリグニンが焦げるまで加熱されます。
交換前に清掃してください。TCT (タングステンカーバイドチップ) の歯にピッチや樹脂が蓄積すると、切れ味の悪い刃の症状が現れます。
形状は重要です。 間違った TCT 鋸刃の歯数 (リッピング用の歯の高いクロスカット ブレードなど) を使用すると、おがくずが捕捉され、極度の熱が発生します。
位置合わせは非常に重要です。 フェンスやトラック ガイドの位置がずれていると、ブレードの裏側が材料を拘束して焦げてしまいます。
実用的な解決策: ほとんどの焼けの問題は、ブレードの仕様を材料に合わせ、最適な送り速度を維持することで解決できます。
まず木材燃焼の物理的メカニズムを定義する必要があります。鋸は基本的に材料を切断し、生じた切りくずを素早く除去するように設計されています。刃が木材を効率的にスライスすると、美しくきれいな刃が残ります。ただし、切りくずクリアランスが失敗すると、すぐに大きな摩擦が発生します。
この摩擦により、木材細胞内の天然リグニンが急速に加熱されます。リグニンは、木材の繊維を結合する構造用接着剤として機能します。温度が十分に高くなると、このリグニンは焼けて焦げます。カットラインに沿って頑固な暗褐色の火傷跡が残ります。
ここではマテリアル変数が大きな役割を果たします。木材の種類が異なれば、熱に対する反応もまったく異なります。緻密で糖度の高い広葉樹は非常に燃えやすいです。チェリー、カエデ、クルミは、松や杉などの一般的な針葉樹よりもはるかに早く焦げます。このような難しい材料を切断する場合は、アプローチを意図的に調整する必要があります。
完全にクリーンなカットは、特定の成功基準に依存します。まず、木材の繊維をきれいに切断するには、非常に鋭い超硬チップが必要です。第二に、ブレードには適切なガレット容量が必要です。深いガレットがおがくずを圧縮する前にすくい出します。最後に、切り溝を通る完全に明確なパスが必要です。横方向のバインディングでは瞬間的な激しい摩擦が保証されます。
多くの木工職人は、最初に燃え始めた兆候を見て、すぐに刃が鈍くなったと判断します。通常、本当の原因はピッチの蓄積です。通常の使用中に木の樹液と樹脂がスチールに焼き付きます。松のような針葉樹は、粘着性のある樹液を排出することで特に悪名が高いです。
この残留物は超硬歯のすぐ下に大量に集まります。蓄積すると、歯の逃げ角が大幅に減少します。ブレードは木材をスライスするのではなく、物理的に木材をこすります。これは鈍い刃を完全に模倣していますが、実際の刃先はまだ鋭い場合があります。
交換品を購入する前に、厳格な検査プロトコルに従う必要があります。のこぎりから刃を外し、明るい光の下で調べます。歯に茶色または黒色のカサブタ状の残留物がこびりついていませんか?もしそうなら、掃除は必須の最初のステップです。
ブレードが完全にきれいでもまだ燃えている場合は、超硬の摩耗を評価する必要があります。 TCT のエッジをよく見てください。小さな虫眼鏡を使用することもできます。切削チップに沿って小さなマイクロチッピングがないか確認してください。カーバイドがかみそりのように鋭く感じられる、丸い角を探してください。もしかしたら、欠けている歯が見つかるかもしれません。
ブレードのクリーニングは驚くほど早く、安価です。多くの場合、最高のパフォーマンスが完全に回復します。ただし、物理的な金属損傷を溶剤で修復することはできません。根本的に切れ味が悪くなったり、損傷した刃を繰り返し洗浄しても、切れ味は回復しません。物理的に損傷したツールは交換する必要があります。
ブレードのデザインを特定のカットに積極的に適合させる必要があります。プロジェクトごとにユニバーサルブレードを使用すると、多くの場合、熱が蓄積します。焦げ付きを防ぐには、ブレードの形状が摩擦にどのように直接影響するかを理解する必要があります。
最も一般的な初心者の間違いには、リッピング アプリケーションとクロスカット アプリケーションを混同することが含まれます。リッピングとは木目に平行に切ることを指します。このプロセスにより、長く糸状の木の削りくずが生成されます。したがって、リッピングに必要な TCT 鋸刃の歯数ははるかに少なくなります。標準的な 24 枚刃のブレードは、大きくて深いガレットを備えています。これらのガレットは、大きなチップを圧縮して燃焼する前に簡単に排出します。
逆に、歯数の多いブレードをリッピングに使用すると、即座に大惨事が発生します。 60 歯または 80 歯のブレードは、純粋に木目を横切る滑らかなクロスカットを目的としています。非常に細かい粉塵が発生します。厚い板を引き裂くためにこれを使用すると、それらの小さな溝がすぐに詰まります。閉じ込められたおがくずは木材にしっかりと圧縮され、激しい摩擦と瞬時の燃焼を引き起こします。
フック角度は、もう 1 つの重要な幾何学的要素として機能します。フック角度は、歯が材料にどれだけ積極的に進入するかを決定します。正のフック角度は木材を鋸に向かって内側に引っ張ります。積極的に餌を食べ、長いリップカット中ははるかに涼しく走ります。一方、負のフック角度は材料をわずかに押しのけます。繊細なクロスカットやスライド留め鋸の場合は、より安全です。ただし、厚い広葉樹の中であまりにも速くフックを押し込むと、ネガティブフックは大幅に多くの摩擦を生成します。
ブレード用途比較表
カット方向 | 理想的な歯数範囲 | ガレットサイズ | 火傷の主な危険性 |
|---|---|---|---|
リッピング(シボあり) | 24T~30T | 大型・深型 | 歯を使いすぎます。食道が詰まっている |
クロスカット(横目) | 60T~80T | 小さい・浅い | 押すのが遅すぎる。切り溝に残る |
組み合わせ・一般 | 40T~50T | 中くらい | 刃体を圧倒する厚い広葉樹 |
物理的なテクニックが最終的なカットの品質に大きく影響します。送り速度のダイナミクスにより、ブレードが木材に接触する長さが正確に決まります。完璧なバランスを見つけなければなりません。材料を押し込むのが遅すぎると、歯が 1 か所に留まってしまいます。同じ木の繊維に対して繰り返し回転します。このためらいにより大きな摩擦が発生し、明確な燃焼リングが残ります。
逆に、あまりにも早く押しすぎると、食道を圧倒してしまいます。ブレードでは切りくずを素早く取り除くことができません。おがくずがしっかりと固まり、モーター全体が動かなくなる危険があります。滑らかな連続送り速度は、きれいなエッジを実現するために非常に重要です。
完璧な送り速度であっても、機械の位置がずれていると、切削が台無しになります。フェンスとトラックのキャリブレーションは非常に重要です。テーブルソーフェンスは刃と完全に平行に設置する必要があります。トラックソーガイドにもまったく同じ精度が必要です。フェンスがブレードの後方に向かってわずかに傾くと、「ヒーリング」が発生します。後部の上向きの歯が、切り取ったばかりの刃先を激しく引きずります。これによりブレードが拘束され、木材が焦げ、非常に危険なキックバックの危険が生じます。
ブレードの高さの設定も発熱に大きく影響します。多くのユーザーが誤って刃の設定を低くしすぎます。ボードの上からかろうじて歯が覗く程度です。これにより、重いスチール製のブレード本体が木材の中を水平に移動します。歯の出口角度が大幅に減少します。熱は切り口の中に閉じ込められます。代わりに、ブレードをより高く上げます。ガレットの底部がワークピースの上部をちょうど通過できるようにします。この簡単な調整により金属の摩擦が軽減され、冷却が劇的に向上します。
カットが燃え始めたら、シンプルな意思決定フレームワークに従うことをお勧めします。機能的な道具をすぐに捨てないでください。問題を正しく特定することでコストを節約できます。次の 3 つの異なる手順に従ってください。
クリーニング: 最初に必ず専用の樹脂リムーバーを使用してください。柔らかい真鍮ブラシを使用して、ピッチ、樹液、およびカーボンの蓄積をすべて取り除きます。
校正: 精密な正方形をつかみます。フェンスの位置が留め継ぎスロットと完全に平行であることを確認してください。刃の高さを確認してください。
評価: 現在のブレードの仕様が実際に素材と意図した切断方向に一致しているかどうかを自問してください。
ブレードが評価ステップに合格しなかった場合は、交換が非常に必要になります。 適切に選択すると TCT 鋸刃を 、慢性的な焼けの問題のほとんどが解決されます。主要なアプリケーションに厳密に基づいて、新しいブレードを最終候補に挙げる必要があります。主に厚くて密度の高い広葉樹を切断しますか?専用の 24 歯リップブレードが必要です。割れやすいメラミンパネルもカットできますか? 80 歯のネガティブフックブレードが必要です。
機器をアップグレードすると、強力な投資根拠が得られます。高品質の TCT ブレードは、熱を管理するために特別に設計された高度なエンジニアリングを備えています。テフロンやパーマシールドなどの特殊な減摩コーティングが使用されています。これらの滑らかな保護層は樹脂の蓄積を防ぎ、粘着性のある木材を簡単に滑り抜けます。
さらに、プレミアムブレードには、リムに沿ってレーザーカットされた拡張スロットが備わっています。これらの小さな波線が振動を積極的に吸収します。長時間の切断中に金属が膨張するときに熱を放散します。このインテリジェントな設計は、重い負荷がかかった際のスチール製ボディの歪みを積極的に防ぎます。
焦げた切り傷を修復するには、常に系統的な診断アプローチが必要です。盲目的に推測するのではなく、体系的に変数を分離する必要があります。ブレードの清潔さをチェックし、歯数を確認し、フェンスを正しく調整し、スムーズな送り速度を実践してください。木の焼けを防ぐには、結局のところ、切り口内の摩擦を最小限に抑えることが必要です。適切な機械のセットアップとブレードと材料の一致を厳密に遵守することで、優れた結果が保証されます。
現在の工具在庫を監査し、汚れたブレードを今すぐ徹底的に掃除してください。
テーブルソーのフェンスとトラック ガイドで必要な調整を実行し、ヒーリングを防止します。
切り口内の熱の蓄積を防ぐために、送り速度を安定して一定に保ちます。
最も重要な木工切断には、高品質で用途に特化した TCT ブレードにアップグレードしてください。
A: ブレードが完全に汚れていない場合は、マシンのセットアップまたはハードウェアに問題がある可能性があります。最も一般的な原因は、ずれたフェンスが奥歯に木材を押し込むことです。また、特定のカット タイプに対して間違った歯数を使用したことが原因である可能性もあります。最後に、超硬チップが物理的に鈍くなり、専門家による研ぎや交換が必要になる場合があります。
A: いいえ。歯数が多いと信じられないほど滑らかなクロスカットが得られますが、他の部分で大きな問題が発生します。リッピング時に糸状の切りくずを取り除くのに必要な食道スペースがありません。おがくずは切り口の中で急速にしっかりと圧縮され、極度の摩擦が発生して木材が燃えてしまいます。
A: はい。チェリー、カエデ、クルミなどの広葉樹は、密度が高く天然抽出物が多いため、非常に簡単に燃えます。針葉樹よりもはるかに長く熱を保持します。きれいに切断するには、かみそりのような鋭い刃、非常に安定した送り速度、完璧な機械の位置合わせが必要です。
A: はい、ある程度までは可能です。ブレードを高く設定すると、切り口を引きずる金属の総量が減少します。食道底部が木の上部をちょうど通過するように調整すると、出口角度が改善されます。これにより、はるかに優れた切りくず排出とアクティブなブレード冷却が可能になります。


