- すべて
- 製品名
- キーワード
- 製品モデル
- 製品概要
- 商品説明
- 全文検索


アルミニウムの機械加工と仕上げには、どの製造業者にとっても特有の一連の課題が伴います。最も顕著な障害は、「ピン止め」として知られるプロセスによる手工具の急速な劣化です。アルミニウムは柔らかく、表面の加工が容易に見えます。ただし、その冶金学的特性は、標準的な研磨工具や切削工具に対して積極的に対抗します。シンプルなパスで粗いエッジを滑らかにできると期待するかもしれません。その代わりに、閉じ込められた破片によってツールが即座に台無しになることがよくあります。
このガイドでは、アルミニウム上のの正確な物理的原因を分析します 金属ヤスリの詰まり 。当社は予防技術を標準化し、生産ラインの効率的な稼働を維持できるようにします。また、非鉄仕上げ加工に適した工具の選択とメンテナンスについて、明確な評価基準を確立しています。これらの重要な行動を予測する方法を学びます。これらの実践的な手順を実行することで、ワークピースに損傷を与える前に、このイライラする問題を阻止することができます。
根本原因: アルミニウムは延性が高く、融点が低いため、摩擦によりやすりの歯に微細溶接されます。
過剰修正の防止: チョークまたは専用の切削液を使用してファイルを前処理することは、プロセスの途中で洗浄するよりも大幅に効率的です。
工具の選択は重要です: 標準のダブルカットヤスリはアルミニウムではすぐに失敗します。スケーラブルな生産には、湾曲歯 (Vixen) または特殊なシングルカット ファイルが必要です。
メンテナンスプロトコル: スチールファイルを適切にクリーニングするには、ファイルカードと軟金属ピックを使用した方向性のあるブラシで、ファイルの硬化スチールの刃先の損傷を避ける必要があります。
この問題を解決するには、アルミニウムの冶金学的現実を理解する必要があります。アルミニウム合金、特に 3003 や 5052 などの一般的なグレードは延性に優れています。延性とは、金属が応力下で容易に伸びて変形することを意味します。鋳鉄を切断すると、細かく砕けやすい粉塵になります。アルミニウムを切断すると、長く連続したチップに切断されます。この粘着性は押出成形に優れています。ただし、手作業で仕上げる際に重大な機械的問題が発生します。
摩擦と熱がこの故障プロセスを促進します。ヤスリによる物理的作用により、工具面全体に局所的な激しい熱が発生します。アルミニウムは鋼に比べて比較的低い融点を持っています。ワークピース全体にツールを押し込むと、これらの連続したアルミニウムのチップは急速に軟化します。構造的な完全性が失われます。圧力により、歯は歯の間の深い谷である食道に押し込まれます。
トラップされると、マイクロウェルディングと呼ばれる破壊的なプロセスが始まります。機械工はこれをかじりとよく言います。極度の圧力と摩擦熱の組み合わせにより、柔らかいアルミニウムが硬い鋼に物理的に結合します。それはもはや単なる瓦礫ではありません。アルミニウムが融合して固体の「ピン」になります。これらのピンは実際の切削歯の上に突き出ています。工具は即座に切断を停止し、ドラッグを開始します。
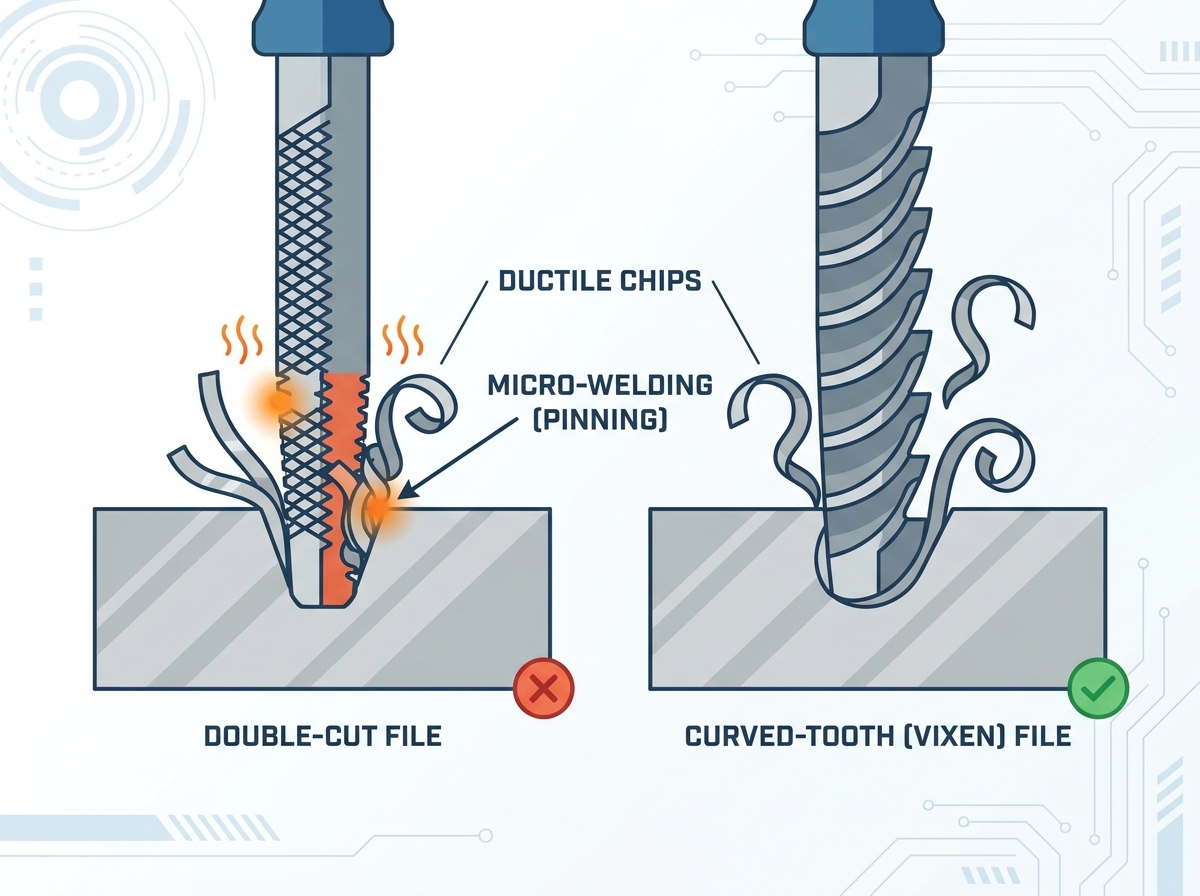
ピン止めにより、精密切削工具が摩耗しやすくなります。捕らえられたアルミニウムの小塊は鋼鉄の歯よりも高い位置にあります。ファイルを前方に押すと、これらの硬化した小節がワークピースに傷を付けます。それらは食い込み、純粋なアルミニウムの表面に深くて不規則な傷を残します。この表面仕上げの劣化により、コストのかかる再加工が必要になります。チームは深いガウジを研磨するのに余分な時間を費やす必要があります。厳格な製造環境では、これらの傷が原因で部品が完全に不合格になることがよくあります。
工具の寿命とオペレータの疲労も大幅に減少します。ファイルが詰まると、素材を効率的に除去できなくなります。オペレーターは自然に、さらに下向きの圧力を加えて反応します。彼らは鈍い工具を金属に食い込ませようとします。この余分な圧力により、摩擦と熱がさらに増加します。かじりのプロセスが加速されます。また、労働者は急速に疲労してしまいます。チームが独自のツールと格闘すると、人間工学に基づいた効率は急激に低下します。
このビジネス上の問題は、隠れたダウンタイムを中心に組み立てる必要があります。オペレーターが毎日、標準ツールからアルミニウムを選択するのに費やす正確な時間を考えてみましょう。その無駄な労力はすぐに蓄積されてしまいます。この毎日のダウンタイムのコストは、アプリケーション固有のツールへの投資のコストを上回ります。また、予防プロセスに時間を費やすことも正当化されます。メンテナンスを無視すると、収益に直接影響します。
蓄積を防ぐことは、蓄積を除去することよりも常に効果的です。工具をスムーズに切断し続けるために、いくつかの非常に効果的なテクニックを採用できます。これらの習慣を毎日のワークフローに組み込むことを強くお勧めします。
「チョーキング」方法は、伝統的な乾式潤滑戦略です。通常の黒板チョークを使用前にツールにこすり付けます。チョークパウダーは空の食道を完全に満たします。鋭い刃先だけが露出します。谷はチョークでいっぱいなので、剪断されたアルミニウムはアンカーポイントを見つけることができません。単純に作業領域から外れてしまいます。この方法は非常に効果的で、非常に安価です。
湿式潤滑は、別の強力なアプローチを提供します。専用切削液WD-40や非鉄加工専用ワックスも使用可能です。湿式法と乾式法を評価してみましょう。
乾式潤滑 (チョーク): 部品に油が付着しないようにします。頻繁な再適用が必要です。即時の溶接準備に最適です。
湿式潤滑 (液体/ワックス): 優れた表面仕上げを提供します。かじりを美しく防ぎます。塗装や溶接の前に徹底的な溶剤洗浄が必要です。
ストロークの技術と規律は依然として絶対的に重要です。戻りストロークでは意識的にツールを持ち上げる必要があります。後方にドラッグしても素材はカットされません。代わりに、後方への動きにより、切断されたアルミニウムが歯の奥深くまで積極的に押し込まれます。厳格なストローク規律により早期の摩耗を防ぎます。これにより、切りくずが作業ゾーンから外れるようになります。
非鉄合金を扱う場合、工具の形状が成功を左右します。一般的なダブルカット 平鋼ヤスリは 、鉄や鋼などの鉄金属用に特別に設計されています。そのクロスハッチング パターンは、小さな囲まれたダイヤモンド形のポケットを作成します。これらのタイトなポケットは柔らかい切りくずを即座に捕らえます。アルミニウムに使用すると、すぐに故障してイライラすることが保証されます。
湾曲した歯のヤスリは、しばしば Vixen ヤスリと呼ばれ、軟質合金の業界標準です。元々は自動車車体技術者が普及させたものです。深くて広い食道が特徴です。積極的なせん断角度で材料をきれいにスライスします。このオープンな形状により、連続した切りくずが側面から自然に除去されます。彼らは梱包に完全に抵抗します。柔らかい金属に滑らかなフライス加工のような仕上げを施します。
Vixen ファイルが利用できない場合は、代替ファイルを慎重に評価してください。粗めのシングルカット野郎やすりは、軽い作業にはかなり適しています。一方向の歯には制限的なクロスハッチングがありません。このオープンスペースにより、延性のある切りくずの捕捉ゾーンが最小限に抑えられます。柔らかいゴム状のマテリアルの場合は、常に開いたジオメトリを優先してください。
非鉄合金のやすり形状の比較
歯のデザイン | チップクリアランス | 固定の危険性 | 理想的な用途 |
|---|---|---|---|
ダブルカットフラット | 非常に悪い | 過激 | 硬鋼、鋳鉄、真鍮 |
シングルカット野郎 | 適度 | 中くらい | 一般研磨、軽アルミバリ取り |
カーブトゥース(ビクセン) | 素晴らしい | 非常に低い | 大量のアルミニウム製造、リード成形 |
優れた予防策を講じていても、詰まりが発生することがあります。適切にクリーニングする スチールファイルを には、特定のツールと高度に訓練された技術が必要です。高炭素鋼のエッジは常に保護する必要があります。
まずはファイルカードアプリを使いこなしましょう。ファイルカードは、短くて硬いワイヤー毛が特徴の特殊なブラシです。歯の切り口と厳密に平行にブラッシングする必要があります。この方向性のある掃引により、破片が食道から効率的に押し出されます。ランダムに、または歯を斜めに横切ってブラッシングしても、何も効果はありません。時間の経過とともに鋭利なエッジが鈍くなるだけです。
ピンを精密に外すには、軟金属製の工具が必要です。真鍮製スコアラー、銅製ピック、または平らにした真鍮製カートリッジ ケースを使用します。頑固な微細溶接されたアルミニウムピンを個別に押し出します。真鍮は硬化鋼よりも柔らかいです。工具を傷つけることなくアルミニウムを取り除きます。
ここでは、重大な実装リスクを回避する必要があります。硬化鋼製のピック、錐、ドライバー、電動ワイヤーホイールなどは決して使用しないでください。これらの硬い工具は、微細な刃先を即座に丸くします。それらは切削形状を永久に台無しにします。電動ワイヤー ホイールはきれいに見えるかもしれませんが、ツールの有効性が損なわれます。
まれに、重篤な場合には、化学溶剤が役立ちます。灰汁のような穏やかな苛性溶液は、鋼の溝からアルミニウムを溶解する可能性があります。ただし、細心の注意を払って作業を進める必要があります。厳格な安全プロトコルと PPE は必須です。酸を中和せず、その後鋼に油を塗ると、水素脆化の危険があります。工具はもろくなり、すぐに錆びてしまいます。
これらの戦略をワークショップ全体に導入するには、実行可能なステップが必要です。一貫性が高品質な仕上げを実現します。在庫を保護するには、次の標準化手順に従ってください。
現在のツールを監査する: 今すぐ製造現場の徹底的な監査を実施します。すべての鉄製ハンドツールと非鉄製ハンドツールを分離します。アルミニウムに触れた後にスチール上でツールを使用すると、相互汚染が発生します。急速かつ不可逆的な摩耗につながります。誤って混合しないように、ハンドルを色分けすることをお勧めします。
予防的 SOP を実装する: 標準操作手順を直ちに更新します。アルミニウムの加工を開始する前に、チョーキングまたはワックスがけを必須の手順としてください。リフトアンドリターンストローク技術についてオペレーターを徹底的にトレーニングします。筋肉の記憶は摩耗に対する最善の防御策です。
調達ロジック: 購買マネージャーに購買習慣を変えるようアドバイスします。ショップ全体で汎用のマルチパックを購入することから移行します。アルミニウムの押し出し材や板金を扱うステーション向けの専用の曲歯モデルに、目標を絞った資本を投資します。労働時間の大幅な削減により、投資収益率が迅速に現れます。
アルミニウムに金属ヤスリが詰まるのは、予測可能な自然な物理的反応です。工具自体の製造上の欠陥ではありません。延性のある金属は、摩擦と激しい熱の下で鋼に自然に溶接されます。この冶金学的現実を理解することで、アプローチを適応させることができます。適切な切りくず除去ツールの形状に移行すると、根本的な問題が永久に解決されます。
予防保守を徹底することで、スムーズな運用を維持します。チョーキングなどの簡単な習慣と適切なストロークテクニックにより、表面に深い傷が付くのを防ぎます。これらの事前対策により、傷んだ仕上げの修復に費やされる無駄な労働時間が排除されます。手動工具も動力機械とまったく同じ敬意をもって扱ってください。適切に塗布すれば、今後何年にもわたって滑らかで信頼性の高い仕上がりが保証されます。
A: いいえ。電動スチール ワイヤー ホイールを使用すると、やすりの歯の微細な刃先が鈍くなり、工具の有効性が損なわれます。必ず手動のファイル カードを使用してください。
A: チョークは乾燥離型剤として機能します。やすりの歯の根元にチョークの粉を詰めることで、アルミニウムなどの柔らかい金属が溝に詰まって鋼にくっつくのを防ぎます。
A: 標準ファイルには通常、柔らかい切りくずを捕らえるダブルカット (クロスハッチング) パターンが付いています。アルミニウム ファイルは、連続した延性のある削りくずを継続的に排出するように設計された特殊な深切り、一方向、または湾曲した歯の形状を使用しています。


